Em uma fábrica OEM de cosméticos em Guangzhou, 12% dos compactos de pó prensado estavam sendo rejeitados por apresentarem lascas nas bordas e cores manchadas. As bandejas próximas à porta do forno secaram em 90 minutos, enquanto as bandejas na parte de trás do mesmo lote demoraram 140 minutos. Esse desequilíbrio é um claro sinal de alerta de um estágio de secagem descontrolado, e é exatamente o problema que os fornos de secagem por circulação resolvem nas linhas automatizadas de pó prensado.
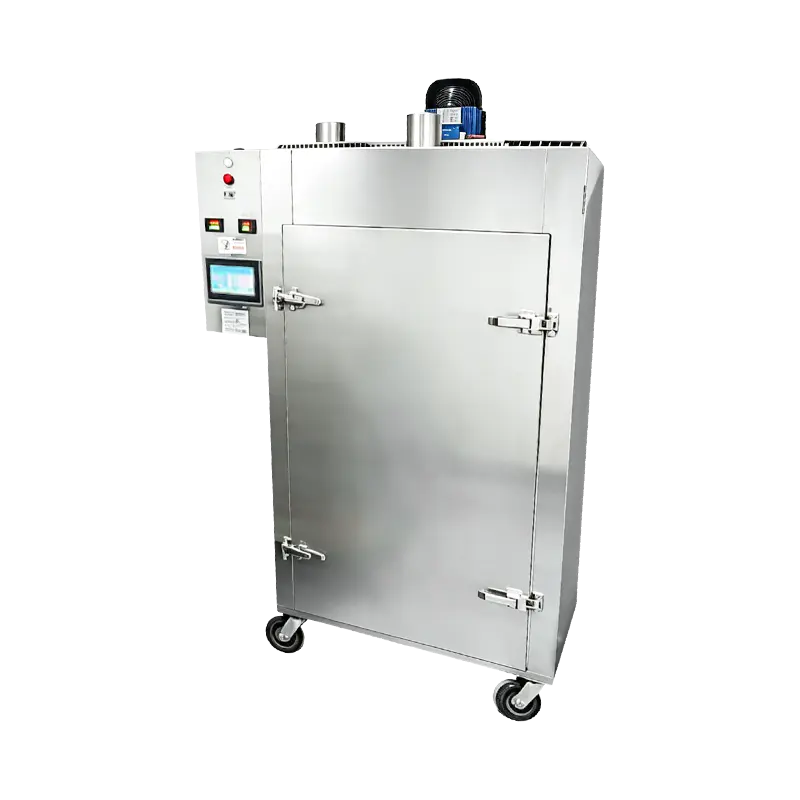
Um forno de secagem por circulação é uma unidade de processamento térmico com ar forçado que recircula continuamente o ar condicionado através da câmara de secagem para manter a temperatura e a umidade uniformes em todas as posições da bandeja.
O que é um forno de secagem por circulação e por que o pó prensado precisa de um?
Um forno de secagem por circulação é uma unidade de processamento térmico de ar forçado que recircula continuamente o ar condicionado através da câmara de secagem, mantendo as diferenças de temperatura entre bandejas em aproximadamente 2 a 3 graus Celsius. Quando os pó compactos recém-prensados saem da estação de compressão, eles ainda contêm solvente residual ou umidade que deve ser removida antes que os recipientes possam ser etiquetados e embalados. Os fornos estáticos de ar quente dependem da convecção natural, que cria zonas quentes perto dos elementos de aquecimento e zonas frias perto da porta e da exaustão. Um forno de secagem por circulação usa impulsores motorizados e um caminho de ar canalizado para empurrar o ar condicionado uniformemente em cada bandeja, tornando a taxa de secagem previsível, lote após lote.
Fornos estáticos de ar quente versus fornos de secagem por circulação nos principais parâmetros de processamento. | Parâmetro | Forno estático de ar quente | Forno de secagem por circulação |
| Temperatura espalhada pelas bandejas | 8 a 12 graus Celsius | 2 a 3 graus Celsius |
| Variação do tempo de secagem entre bandejas | 30 a 50 por cento | 5 a 10 por cento |
| Movimento do ar | Apenas convecção natural | Recirculação forçada e canalizada |
| Diferencial de umidade entre bandejas | Até 2,0 por cento | Abaixo de 0,5 por cento |
Cada aumento de 5 graus Celsius na distribuição de temperatura entre bandejas se traduz em diferenças mensuráveis no fluxo do ligante, no acabamento superficial e na dureza compacta final.
A distribuição uniforme de umidade começa com ar forçado, não apenas com calor
Os fornos de secagem por circulação removem a umidade do pó compactado a uma taxa uniforme porque o ar forçado atinge a parte superior, inferior e as bordas de cada panela na mesma velocidade e temperatura. Em um pó compacto compactado, a fase líquida que contém aglutinante, pigmento e carga deve evaporar uniformemente. Quando a superfície seca mais rapidamente do que o interior, forma-se uma película que retém o solvente abaixo dela, produzindo crateras ou núcleos moles que colapsam durante a inspeção final. A circulação forçada quebra a camada limite estática acima do leito de pó e acelera a evaporação em escala microscópica, de modo que cada compacto termina com dureza consistente do centro até a borda.
Comportamento estático do forno
- O ar quente sobe e se acumula próximo ao topo da câmara
- As bandejas laterais da porta ficam vários graus mais frias
- A remoção da superfície retém o solvente abaixo do leito de pó
- A variação de umidade em um lote chega a 2%
Comportamento do forno de circulação
- O ar canalizado atinge todas as bandejas na mesma velocidade
- A câmara cheia permanece dentro de uma faixa de 2 a 3 graus Celsius
- A evaporação prossegue uniformemente através do leito de pó
- A variação de umidade em um lote permanece abaixo de 0,5%
O diferencial de umidade entre bandejas abaixo de 0,5% é a meta operacional. Os fornos estáticos normalmente funcionam quatro vezes esse nível.
A ativação do aglutinante depende de gradientes de temperatura previsíveis
Os aglutinantes em pó prensado, incluindo estearato de magnésio, estearato de zinco e esqualano, tornam-se total e uniformemente ativados somente quando todas as bandejas no forno experimentam o mesmo perfil de aquecimento. À medida que a temperatura aumenta, as partículas do ligante amolecem e se espalham sobre as partículas do pigmento e do enchimento, criando a película que mantém o compacto unido durante a prensagem. As bandejas que aquecem derretem demais seus aglutinantes e produzem compactos quebradiços. As bandejas que funcionam frias deixam os ligantes subativados e produzem superfícies calcárias que se desintegram sob leve pressão. A estreita faixa de temperatura de um forno de secagem por circulação permite que as equipes de produção definam uma temperatura alvo da bandeja e confiem que todo o lote a atingirá com poucos minutos de intervalo.
- Abaixo da faixa ideal: filme aglutinante incompleto, superfície pulverulenta, baixa resistência compacta
- Dentro da faixa ideal: formação uniforme de filme, máxima resistência ao esmagamento, acabamento liso
- Acima da faixa ideal: migração do aglutinante para a superfície, acabamentos pegajosos, bordas quebradiças
A ativação consistente do aglutinante é a diferença entre uma panela de pó prensado que sobrevive ao transporte internacional e uma que se esfarela nas mãos do consumidor.
Redução mensurável de defeitos em rachaduras, lascas e manchas
Os fabricantes que substituem fornos estáticos por fornos de secagem por circulação relatam uma redução de 20 a 30 por cento no total de defeitos de pó prensado, com os maiores ganhos em rachaduras nas bordas e manchas de cor. O mecanismo é simples: quando a umidade é retirada uniformemente e os ligantes endurecem de maneira previsível, os defeitos originados na fase de secagem desaparecem em sua maioria. As rachaduras nas bordas diminuem porque a borda da panela não está mais seca ou úmida do que o centro. As manchas desaparecem porque nenhum pigmento seca mais rápido que o seu vizinho; o fluxo de ar uniforme evita a separação de cores que a evaporação desigual produz.
Taxas de defeitos em uma linha de pó prensado: forno estático versus forno de secagem por circulação
Forno estático de ar quente Estufa de secagem por circulação
Rachaduras nas bordas 8% 2,5%
Mancha de cor 5% 1,5%
Crateras na superfície 3,5% 1%
Total de rejeições 12% 4%
Em testes documentados de produção OEM, o total de rejeições caiu de 12% para 4% após a mudança, uma redução de dois terços na sucata.
Eficiência energética e ciclos mais curtos reduzem custos por lote
Como os fornos de secagem por circulação reutilizam o ar aquecido em vez de liberá-lo para o ambiente, eles consomem de 20 a 35% menos energia e reduzem o tempo de secagem em 15 a 40%. O caminho de recirculação devolve ar quente e seco aos elementos de aquecimento, de modo que o forno faz o mesmo trabalho com uma fração da entrada de energia de um design de passagem única. Ao mesmo tempo, os gerentes de fábrica não precisam mais segurar um lote até que a bandeja mais lenta seque. O ciclo total de secagem é reduzido e uma linha que produz 20.000 compactos por turno ganha capacidade extra sem ocupar mais um metro quadrado de espaço.
20 a 35% menor consumo de energia por lote
15 a 40% ciclos de secagem mais curtos
5 a 10% variação do tempo de secagem entre bandejas
20% capacidade extra de linha por turno
Uma redução de 25% no tempo do ciclo de secagem adiciona aproximadamente um lote completo de pó compactado a um turno de oito horas, sem mão de obra adicional.
Como especificar um forno de secagem por circulação para pó prensado
Ao avaliar um forno de secagem por circulação para uma linha de pó prensado, as equipes de engenharia devem priorizar quatro especificações: volume de ar por volume de câmara, uniformidade de temperatura, densidade de carregamento de bandejas e perfis de secagem programáveis. Fornecedores como Shanghai Qimeida Machinery Technology Co., Ltd. constroem linhas de prensagem de pó totalmente automatizadas e combinam rotineiramente fornos de secagem por circulação com formulações de clientes, tamanhos de bandejas e metas de produção de turnos. Um processo prático de especificação segue quatro etapas.
- Meça a variação atual do lote. Registre as temperaturas das bandejas em múltiplas posições de câmara em seu forno existente por pelo menos uma semana completa de produção.
- Defina a meta de umidade. A umidade da alimentação do pó, a composição do aglutinante e a profundidade do recipiente determinam a curva de secagem que o forno deve seguir.
- Combine o fluxo de ar com a geometria da panela. Confirme se o layout do duto direciona o ar através da superfície da panela e não ao redor do perímetro da câmara.
- Requer perfis programáveis de vários estágios. Os estágios de rampa, retenção e resfriamento protegem os pigmentos e aglutinantes sensíveis ao calor contra choques térmicos.
Um forno de secagem por circulação especificado corretamente normalmente compensa seu custo de capital apenas através da redução de defeitos dentro de 12 a 18 meses em uma linha de dois turnos.
Perguntas frequentes sobre fornos de secagem por circulação
Q1. Quanto tempo os compactos de pó prensado normalmente levam para secar em um forno de secagem circulante?
Os ciclos de secagem típicos variam de 60 a 180 minutos, dependendo da profundidade do recipiente, da densidade do pigmento e da formulação do aglutinante. Os fornos de secagem por circulação reduzem esse tempo em 15 a 40 por cento em comparação com os fornos estáticos porque o ar em movimento remove a umidade da superfície do pó muito mais rápido do que a convecção natural.
Q2. Um forno de secagem por circulação pode lidar com diferentes formulações de pó?
Sim, desde que o forno possua controlador programável com perfis de secagem multiestágios. Um pó solto com alto teor de pigmento pode precisar de uma rampa lenta de baixa temperatura, enquanto um compacto à base de cera tolera uma temperatura de retenção mais alta. O mesmo forno pode executar ambos os perfis em sequência em lotes diferentes.
Q3. Qual é a temperatura ideal de secagem para pó prensado?
A maioria das fórmulas em pó compactado seca melhor entre 55 e 75 graus Celsius. Temperaturas mais altas derretem demais os ligantes e causam migração de pigmentos; temperaturas mais baixas deixam solvente residual que enfraquece o compacto. O ideal exato depende do sistema aglutinante da fórmula.
Q4. Como um forno de secagem por circulação se compara à secagem a vácuo para pó prensado?
A secagem a vácuo é adequada para fórmulas sensíveis a solventes, mas acarreta um custo de capital mais alto e um giro de lote mais lento. Para pós prensados padrão de talco, pigmento e aglutinante, a secagem por circulação oferece qualidade final equivalente por aproximadamente metade do custo do equipamento e com ciclos mais rápidos.
Todos os números neste artigo são dados de linhas de produção de instalações OEM de pó prensado; os resultados exatos dependem da formulação, do carregamento da bandeja e das condições ambientais.