Máquina automática de prensagem de pó para fundação
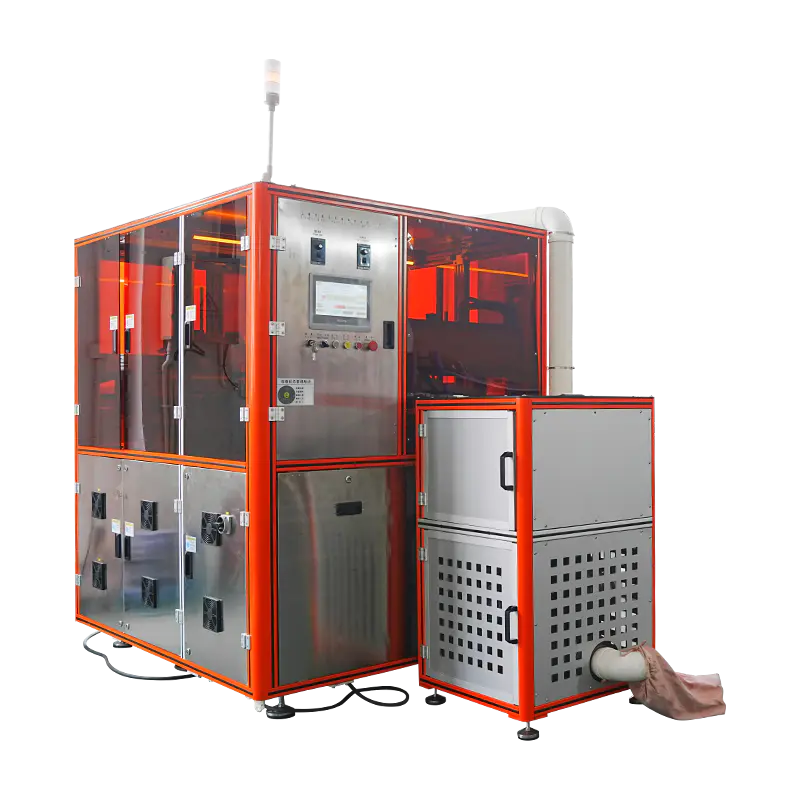
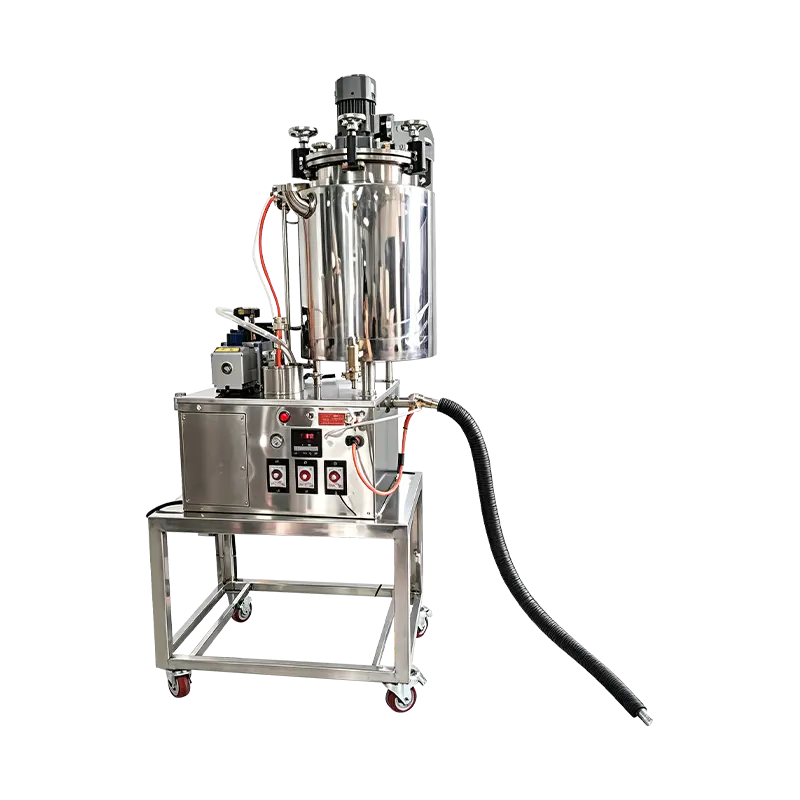
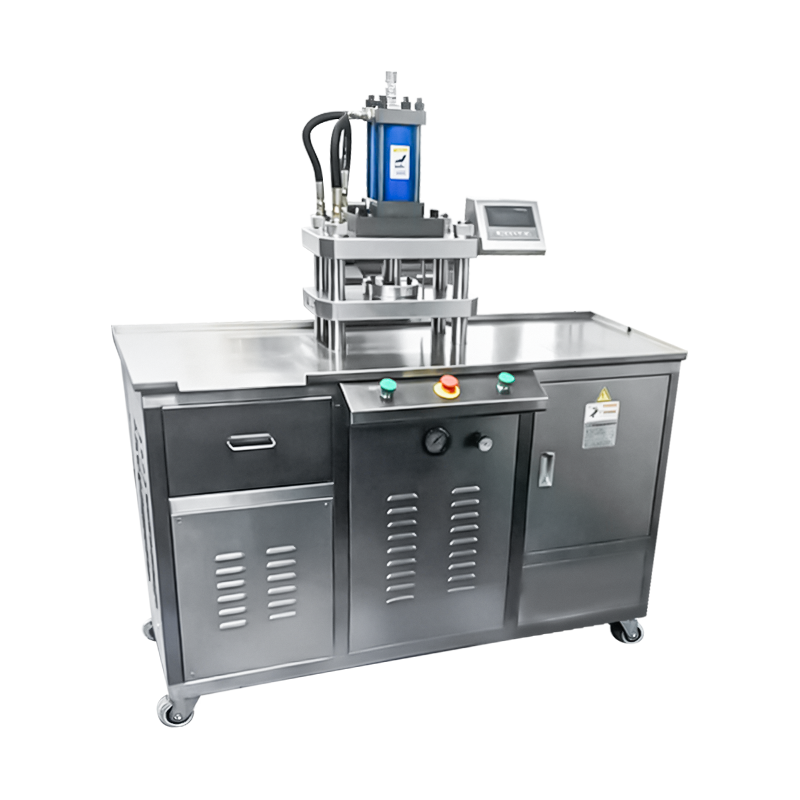
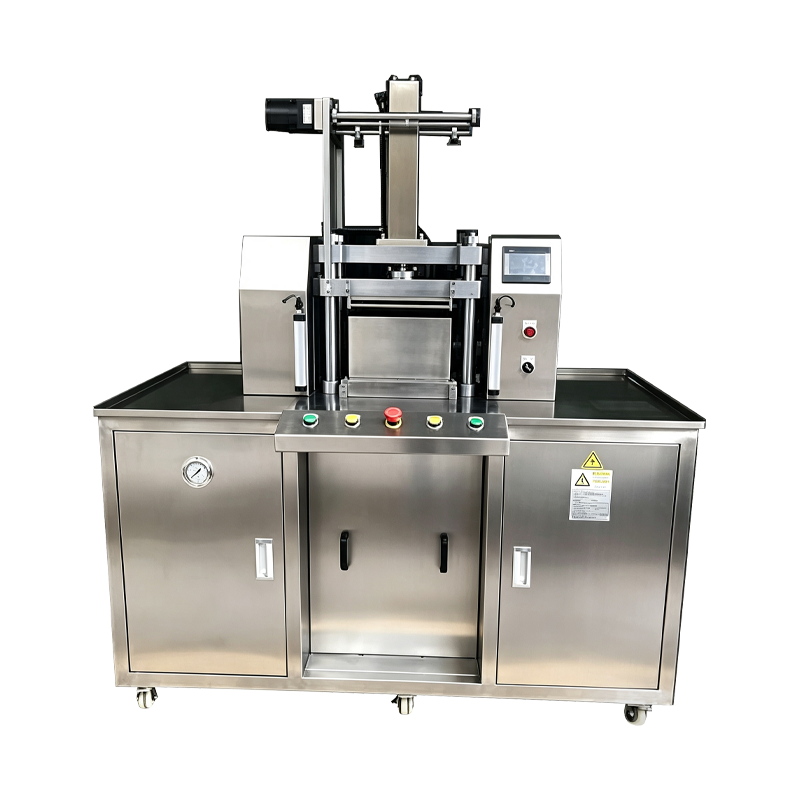
Uma plataforma de prensagem configurada para bandejas de base em pó e compactos de base prensada. A máquina automatiza a alimentação do recipiente, dosagem de pó, consolidação do leito, compactação e ejeção em um ciclo contínuo, com controle orientado pela receita sobre peso de enchimento, força de prensagem, tempo de permanência e taxa de ciclo. Cada ciclo é registrado em relação ao lote de produção com dados de força e posição disponíveis para revisão.
Compactação de alta densidade
A base em pó requer força sustentada para atingir a dureza desejada do bolo. A prensa mantém a força através de um estágio de retenção estendido, permitindo que o aglutinante flua através da matriz do pó.
Controle de superfície plana
A planicidade do punção superior e a velocidade de aproximação são definidas por receita para produzir uma superfície de panela consistente, sem marcas de prensagem ou variação de densidade localizada.
Integridade de borda
O gradiente de compactação e a taxa de liberação são ajustados por formulação para limitar lascas nas bordas das bases em pó após a ejeção.
Captura de dados de ciclo
A força, a posição e o tempo de permanência são registrados por prato e vinculados ao registro do lote para revisão do processo e análise de desvios.
Arquitetura do sistema
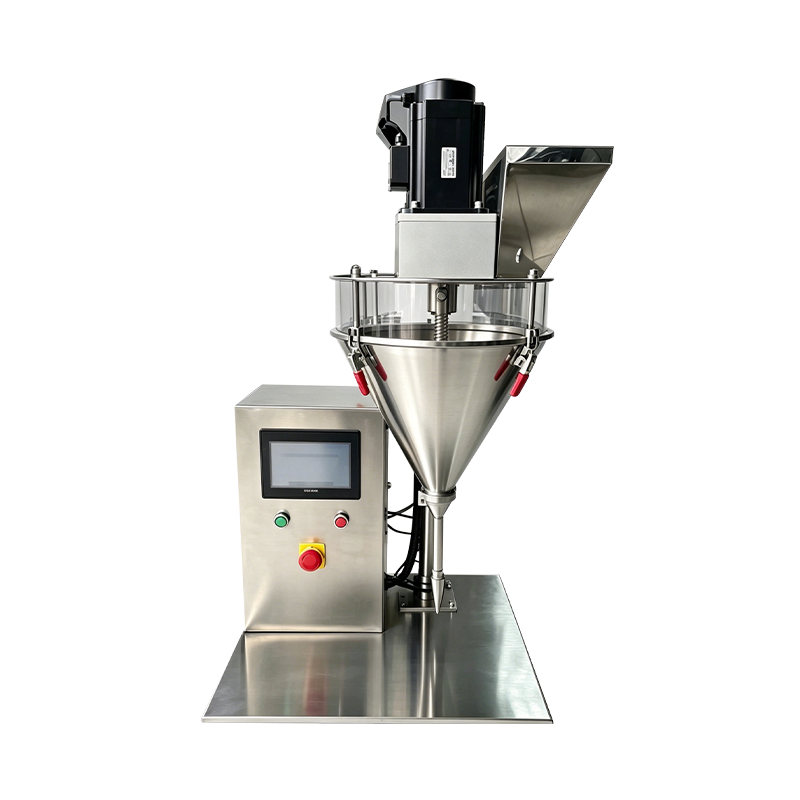
Estação de dosagem
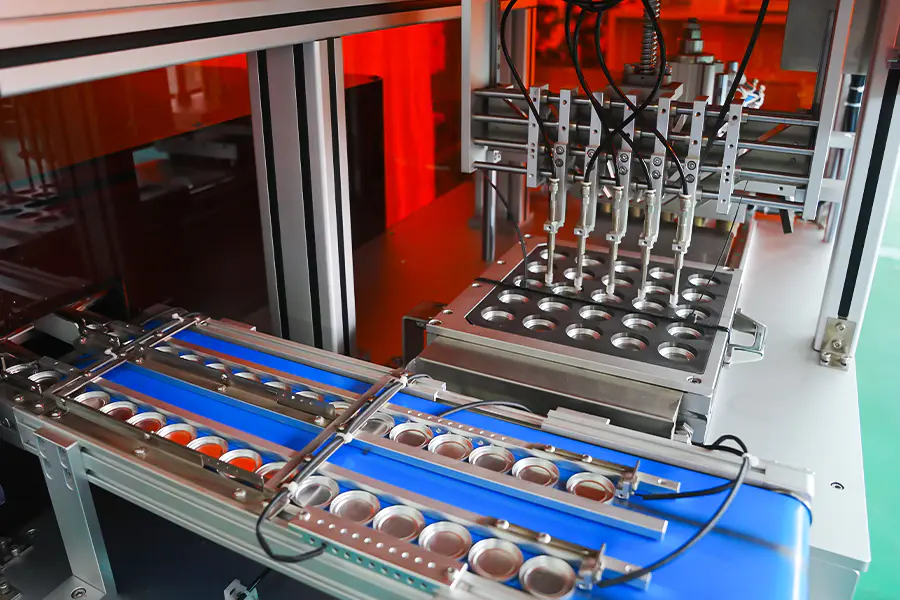
Servo sem-fim com enchimento volumétrico. O pó é dosado de acordo com o peso da receita e verificado por uma balança de controle em linha antes que o recipiente avance.
Estação de nivelamento
A lâmina raspadora e a vibração controlada consolidam o leito de pó, reduzindo a variação da altura de enchimento antes da compactação.
Estação de prensagem
Punções superiores e inferiores com atuação servo ou hidráulica. Força, velocidade de aproximação e tempo de espera são definidos por receita.
Estação de Ejeção
O ejetor pneumático ou servo acionado levanta a forma prensada da matriz. O curso é definido para corresponder à profundidade do prato e é verificado após a troca da ferramenta.
Ponto de inspeção
A altura da panela e as condições da superfície são verificadas. Os dados de peso da balança de verificação e os dados de prensagem do controlador estão vinculados ao registro do lote.
Faixa de especificações
Aplicações de produção
Base em pó prensado
Bandejas de base em pó padrão prensadas com força moderada a alta com permanência estendida para densidade uniforme em toda a face da bandeja.
Casos de fundação compactos
Formatos de caixas compactas e de recarga onde a altura do recipiente e o acabamento da superfície devem corresponder à geometria da caixa para montagem.
Compactos de fundação em cúpula
Formatos em cúpula prensados com ferramentas curvas, onde a velocidade de aproximação e o gradiente de compactação protegem o perfil da cúpula.
Panelas de base em relevo
Relevo do logotipo e do padrão pressionado em velocidade de aproximação reduzida para preservar detalhes na superfície da panela por meio da compactação.
Gama de bases multi-sombra
Produção de faixa de tonalidades usando recall de receita, onde o peso do preenchimento e os parâmetros de prensagem mudam entre tonalidades sem ajuste mecânico.
Produção de amostra e teste
Lotes menores para testes de formulação e amostras de mercado, usando configurações de força reduzidas e ciclos mais curtos nas mesmas ferramentas.
Perguntas frequentes
Qual faixa de força é necessária para base em pó compactado
A base em pó prensado normalmente usa uma faixa de força moderada a alta com tempo de permanência prolongado. O valor exato depende do diâmetro do recipiente, do conteúdo do aglutinante e da dureza desejada do bolo, e é estabelecido durante os testes de aceitação de fábrica na formulação especificada.
Quais formatos de base a máquina pode suportar
Formatos redondos, ovais, retangulares e em forma de cúpula são suportados por placas de matrizes intercambiáveis. A linha padrão cobre diâmetros de 35 mm a 90 mm ou área equivalente, com formatos maiores disponíveis mediante solicitação com faixa de força ajustada.
Como o peso de enchimento é controlado para cada panela
O pó é dosado por um trado servo acionado usando um método de enchimento volumétrico. Uma balança de verificação em linha confirma o peso em relação ao valor da receita e os recipientes fora da tolerância são desviados antes da prensagem. O peso de enchimento é normalmente mantido entre mais ou menos 0,05 g.
Qual tempo de troca de ferramentas deve ser esperado
Uma troca completa do conjunto de ferramentas normalmente leva de 25 a 55 minutos, dependendo do formato do prato e do número de posições a serem atualizadas. As ferramentas são armazenadas por código de receita e preparadas antes da troca para minimizar o tempo de inatividade.
A máquina pode pressionar panelas com alta força sem variação de densidade
As altas faixas de força são suportadas por um passo de nivelamento antes da prensagem e um gradiente de compactação controlado durante o curso. A etapa de nivelamento reduz a variação da altura de preenchimento e o gradiente é definido para distribuir a densidade uniformemente pela face panorâmica.
Quais dados são registrados por lote
O peso de enchimento, a força de prensagem, o tempo de permanência, a contagem de recipientes e as contagens de rejeições são registrados por lote. Os dados em nível de ciclo podem ser exportados através de OPC UA ou CSV para documentação de qualidade e revisão de processos.
Quais intervalos de manutenção se aplicam à prensa
A inspeção do punção e da matriz é recomendada a cada 500 horas, a limpeza do sem-fim e do sistema de dosagem a cada mudança de tonalidade, a calibração do indexador a cada 1.000 horas e a verificação da célula de carga a cada 12 meses. A análise do óleo hidráulico é recomendada a cada 1.500 horas quando a atuação hidráulica for especificada.
A máquina pode ser integrada com linhas de montagem de caixas compactas
Sim. A estação de descarga fornece um sinal de identificação de posição que o equipamento de carregamento de caixas ou montagem de bandejas a jusante pode usar para alinhamento e sequenciamento. As necessidades de integração são definidas durante o planejamento do layout de linha.
Referência de desvio de processo
A superfície da panela mostra marcas de impressão
Reduza a velocidade de aproximação no estágio de contato. Inspecione a face superior do punção quanto a acúmulo de pó ou desgaste superficial. Aumente ligeiramente o tempo de espera para que a matriz do pó assente antes da liberação.
Lascar as bordas após a ejeção
Diminua a taxa de liberação e reduza o gradiente de compactação no estágio final. Verifique a folga do punção e da matriz em relação ao registro do ferramental. Confirme se o teor de umidade do pó permanece dentro da faixa recomendada.
A densidade varia em grandes diâmetros de panela
Revise a etapa de nivelamento da base e confirme se a configuração do raspador ou da vibração está correta. Estenda o tempo de espera para permitir um assentamento uniforme. Verifique o nivelamento da face superior do punção em relação ao registro da ferramenta.
O peso de preenchimento varia entre as posições
Execute a rotina de calibração por posição para o sem fim afetado. Confirme a consistência da densidade aparente do pó na tremonha e verifique se há desgaste no parafuso sem-fim. Verifique se o nível da tremonha permanece acima de 30% durante a produção.
A panela não foi totalmente ejetada da matriz
Verifique se o curso de ejeção corresponde à configuração de profundidade de panorâmica. Inspecione a haste ejetora quanto a contaminação e limpe a parede da matriz. Confirme se o punção inferior retorna totalmente antes do próximo estágio de enchimento.
Verifique se as rejeições da balança excedem a faixa normal
Verifique a calibração da balança em relação a uma balança de referência. Inspecione o sem-fim e o cilindro doseador quanto à acumulação de pó. Confirme se o fornecimento de pó não mudou no tamanho das partículas ou no teor de umidade entre os lotes.
Notas de integração
Fornecimento de Pó
Um buffer hopper com feedback de nível é recomendado a montante. O pó deve estar seco, sem grumos e dentro da faixa de tamanho de partícula especificada antes do carregamento.
Transferência a jusante
A estação de descarga é compatível com transferência de transportador, carregamento de bandeja ou coleta e colocação robótica. Um sinal de posição identificada suporta o carregamento da caixa a jusante e o alinhamento da montagem.
Armazenamento de ferramentas
Os conjuntos de punções e matrizes devem ser armazenados em racks etiquetados com revestimento protetor. Registros de ferramentas com valores de folga acompanham cada formato de prato e código de receita.
Planejamento de Manutenção
Os intervalos recomendados abrangem a inspeção do punção e da matriz a cada 500 horas, a calibração do indexador a cada 1.000 horas, a limpeza do sem-fim a cada mudança de tonalidade e a verificação da célula de carga a cada 12 meses.