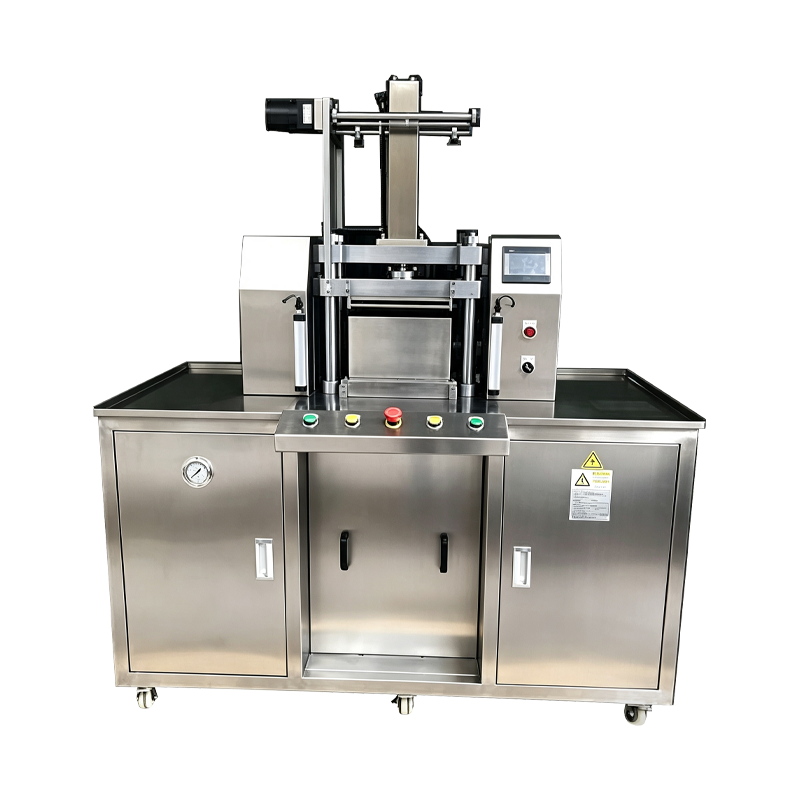
Máquina de prensagem de pó cosmético acionada por servo
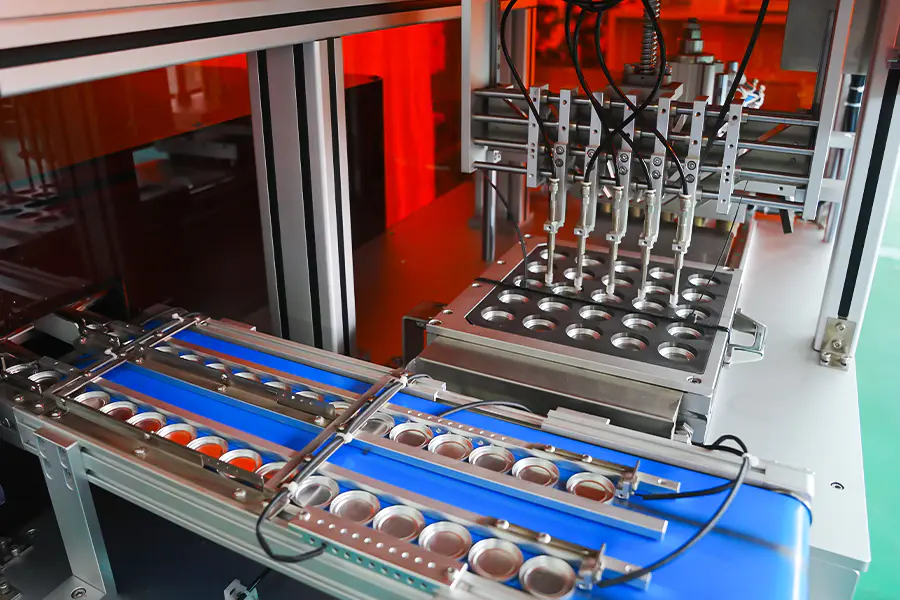
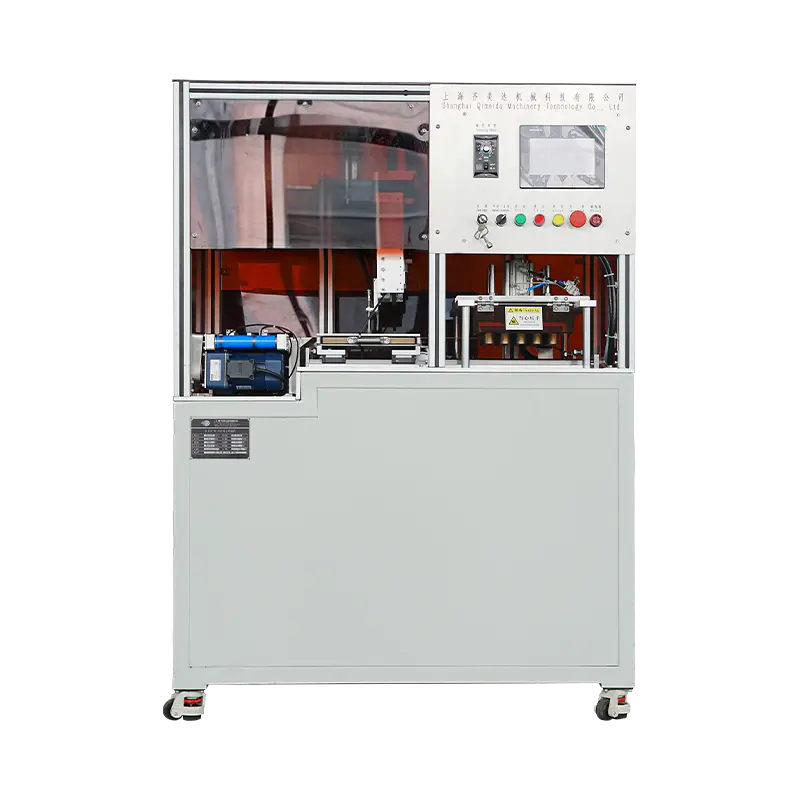
Uma plataforma de prensagem na qual o curso de compactação é gerado por um servo motor e um conjunto de fuso de esferas, em vez de um circuito hidráulico ou pneumático. Posição, velocidade e força são controladas através dos parâmetros do acionamento, permitindo que o perfil de prensagem seja moldado etapa por etapa. Aplicado à compactação de pós cosméticos onde a repetibilidade do ciclo, a precisão da força e a documentação do processo são requisitos especificados.
Controle de Força Digital
A força é gerada pelo torque do servo-drive e verificada por uma célula de carga sob a placa de matriz, de modo que o valor de prensagem é definido no software e não por uma configuração do regulador de pressão.
Repetibilidade do perfil
Cada estágio do perfil de prensagem é armazenado na receita e o drive reproduz a mesma curva de movimento de ciclo para ciclo, independentemente da duração da produção.
Captura de dados de processo
Posição, velocidade, torque e força são registrados em uma taxa de amostragem fixa para cada ciclo, e os dados da curva são armazenados no registro do lote para revisão.
Perfil de prensagem servo
O curso é dividido em estágios programáveis, cada um com sua própria velocidade, posição e alvo de força.
Estágio 1
AbordagemO carneiro desce a uma velocidade definida até uma posição logo acima da superfície da pólvora. A velocidade de aproximação é definida mais alta para tempos de ciclo curtos e mais baixa para ferramentas em relevo.
Estágio 2
ContatoA velocidade é reduzida no ponto de contato para limitar o impacto no leito de pó e preservar a geometria da borda do recipiente no início da compactação.
Etapa 3
CompactaçãoA força aumenta até o valor alvo a uma taxa controlada. O gradiente de compactação é definido por formulação para controlar a distribuição de densidade através da torta.
Estágio 4
EsperaA força é mantida dentro de uma faixa de tolerância por um intervalo definido, permitindo que a matriz do pó se assente e o aglutinante flua entre as partículas.
Estágio 5
LiberarA força é reduzida gradualmente em vez de liberada instantaneamente. A liberação gradual reduz o diferencial de pressão entre o punção e a superfície do bolo.
Estágio 6
RetrairO Ram retorna à posição superior a uma velocidade definida, limpando a área da matriz para o estágio de ejeção e o próximo ciclo de enchimento.
Trem de força e medição
Componentes que determinam a precisão da força e a repetibilidade do ciclo.
Servomotor
Servo motor CA classificado para serviço de prensagem contínua. A saída de torque é mapeada para a força de pressão através do passo do parafuso esférico e o inversor mantém o torque em um circuito fechado durante o estágio de retenção.
Parafuso de esfera e aríete
O fuso de esferas pré-carregado converte a rotação em movimento linear com baixa folga. O aríete é guiado sobre trilhos lineares para limitar a deflexão lateral sob carga e para manter o alinhamento do punção dentro da tolerância.
Célula de Carga
A célula de carga do extensômetro montada sob a placa de matriz mede a força de pressão real. O sinal é amostrado continuamente e comparado com o alvo da receita durante os estágios de compactação e retenção.
Codificador de posição
O encoder absoluto no servo motor fornece feedback da posição do êmbolo com alta resolução. Os valores de posição definem as transições de estágio e são registrados com a curva de força para cada ciclo.
Dados Técnicos
Valores de quadro padrão. Faixa de força, curso e ferramentas são definidos por aplicação.
Casos de produção aplicados
Formatos de produto e condições de processo adequados para prensagem servoacionada.
Compactos de pigmentos densos
As formulações que exigem um gradiente de compactação definido se beneficiam do controle de nível do estágio, que reduz o nivelamento em recipientes de alta densidade.
Compactos Multicamadas
Estágios sequenciais de enchimento e prensagem com perfis distintos produzem bolos de duas ou três camadas com densidade intercalar controlada.
Fundação em Pó
Pós ricos em aglutinante prensados com liberação gradual para limitar rachaduras na superfície e melhorar a estabilidade da borda da panela.
Formato Pan em relevo
Padrões de relevo e logotipo preservados através de velocidade de contato reduzida e gradiente de compactação controlado.
Pré-forma de bolo assado
Bolos de grande formato prensados com força moderada e tempo de espera prolongado para estabelecer uma densidade uniforme antes da fase de cozimento.
Linhas de produção regulamentadas
Ambientes de processo onde os dados de força e posição por ciclo devem ser retidos para documentação de lote e revisão de desvios.
Perguntas frequentes
Perguntas comuns levantadas durante a avaliação e integração de linha. Selecione uma pergunta para expandir a resposta.
Como a servoprensagem difere da prensagem hidráulica
A servopressão gera força por meio do torque do motor e de um parafuso esférico, de modo que a posição e a velocidade do curso são controladas diretamente pelo acionamento. A prensagem hidráulica gera força através da pressão do fluido, que é eficiente em alta força, mas menos precisa na posição. A prensagem servo é selecionada onde a repetibilidade do perfil e a captura de dados em nível de ciclo são necessárias.
O perfil de prensagem pode ser alterado entre produtos
Sim. Cada receita de produto armazena sua própria contagem de estágios, posições de estágios, velocidades, alvos de força e tempos de espera. As receitas são recuperadas da HMI e a mudança não requer ajuste mecânico do trem de força.
Quais dados são registrados para cada ciclo de prensagem
Força, posição, velocidade e torque de acionamento são amostrados a 1 kHz e armazenados por ciclo. Os dados são vinculados ao registro do lote e podem ser exportados através de OPC UA ou CSV para revisão de processos ou documentação do cliente.
A máquina é adequada para aplicações de alta força
A estrutura padrão cobre até 25 toneladas. Acima desta faixa, a prensagem hidráulica é normalmente especificada. A servoprensagem é selecionada para precisão e controle do processo, em vez de capacidade máxima de força.
Que manutenção o trem de força exige
A lubrificação do fuso de esferas é verificada em intervalos definidos, normalmente a cada 1.000 horas de operação. Os trilhos-guia lineares são limpos e lubrificados novamente no mesmo intervalo. A calibração da célula de carga é recomendada a cada 12 meses e a substituição da bateria do codificador segue o cronograma do fabricante do inversor.
Como a máquina se comporta em caso de interrupção de energia
Na perda de potência, o servoconversor entra em uma parada controlada e o aríete mantém a posição até que o freio seja acionado. O procedimento de recuperação requer um ciclo de retorno antes da produção ser retomada. Os dados do ciclo da unidade interrompida são sinalizados no log.
As ferramentas podem ser compartilhadas com máquinas hidráulicas ou pneumáticas
O compartilhamento de ferramentas depende da interface de montagem e da faixa de força. Quando a mesma placa padronizada é usada e a faixa de força cobre a força de compactação necessária, os conjuntos de ferramentas podem ser transferidos com valores de folga documentados.
O que determina a produção do ciclo nesta plataforma
A saída do ciclo depende do comprimento do curso, das velocidades do estágio, do tempo de espera e do tamanho do pan. A velocidade de aproximação reduzida e o tempo de espera prolongado reduzem a taxa de produção, enquanto perfis curtos em pratos rasos produzem maior produção. As taxas reais são verificadas durante os testes de aceitação de fábrica.
Referência de desvio de processo
Situações observadas durante a prensagem do servo e as correspondentes ações corretivas.
Curva de força desvia do perfil armazenado
Revise a curva em relação ao perfil de referência na IHM. Verifique o sinal da célula de carga quanto a desvios em relação a um instrumento de referência. Confirme se o peso do enchimento de pó está dentro da tolerância e verifique o status de lubrificação do fuso de esferas.
Servo drive reporta sobrecarga de torque
Verifique se há obstrução mecânica na área da matriz e confirme se o aríete se move livremente durante o curso. Verifique se o alvo de força não foi definido acima da classificação do quadro. Inspecione o parafuso esférico e os trilhos-guia quanto a contaminação ou lubrificação insuficiente.
A repetibilidade da posição varia ao longo de um turno
Confirme se o resfriamento do gabinete do inversor está funcionando e se a temperatura ambiente está dentro das especificações. Verifique o acoplamento do encoder quanto a folga. Execute o ciclo de retorno à posição inicial e compare os valores de posição com o registro de comissionamento.
O tempo de ciclo excede a meta da receita
Revise as configurações de velocidade do estágio em relação à receita. Verifique se há atrito mecânico na guia do aríete e se os intervalos de lubrificação foram observados. Confirme se o inversor não está no modo de limitação de torque durante o estágio de compactação.
As bordas da panela racham após a compactação
Reduza o gradiente de compactação no estágio afetado para retardar o aumento da força. Aumente o tempo de espera em 0,5 a 1 segundo. Verifique a folga do punção e da matriz e confirme se o teor de umidade do pó permanece dentro da faixa recomendada.
Os dados do ciclo estão faltando no log do lote
Verifique o link de comunicação entre o PLC e o sistema de registro de dados. Verifique o espaço de armazenamento no dispositivo de registro. Confirme se o contador de ciclos não foi zerado e inspecione o relógio do CLP para sincronização com a rede da planta.
Notas de integração
Fatores que afetam a instalação, os utilitários e o desempenho a longo prazo.
Qualidade de energia
O servoacionamento se beneficia de uma alimentação estável com baixa distorção harmônica. Onde a alimentação da planta sofrer variações significativas, recomenda-se um reator de linha ou filtro ativo para proteger a eletrônica do inversor.
Piso e Vibração
A máquina requer um piso nivelado com pontos de ancoragem conforme desenho de instalação. As almofadas de isolamento reduzem a transmissão da força de reação para o equipamento circundante e melhoram a estabilidade da posição.
Resfriamento de gabinete
O gabinete do inversor é resfriado a ar e requer espaço para fluxo de ar ao redor do gabinete. A temperatura ambiente na entrada do gabinete deve permanecer dentro da especificação do inversor durante todo o turno.
Rede e Dados
O controlador suporta exportação OPC UA e CSV. A configuração da rede é definida durante o comissionamento para corresponder ao MES da planta ou à arquitetura do historiador, com identificadores de lote mapeados para os registros de produção.