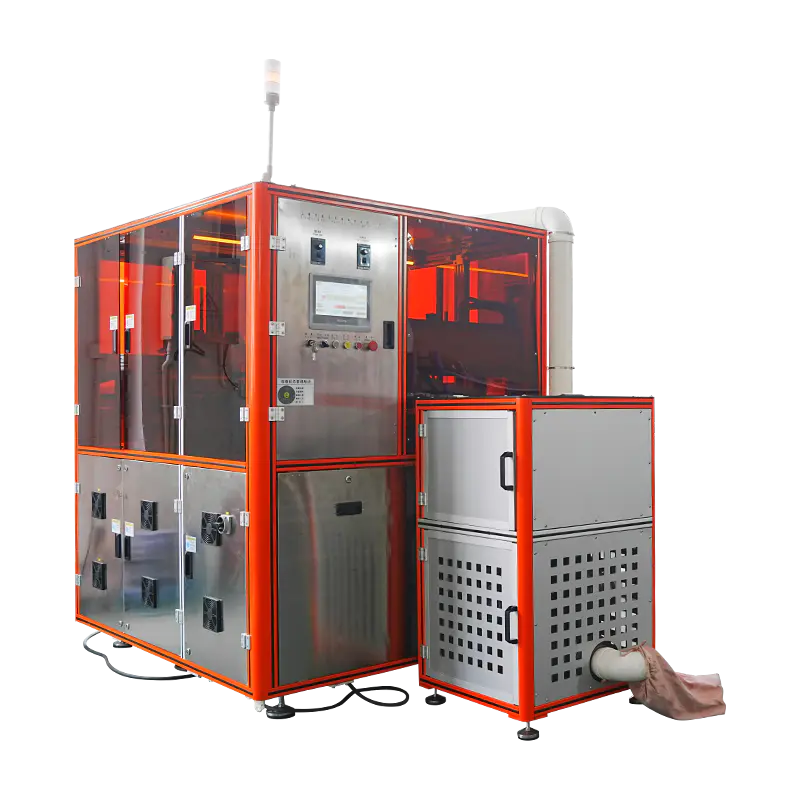
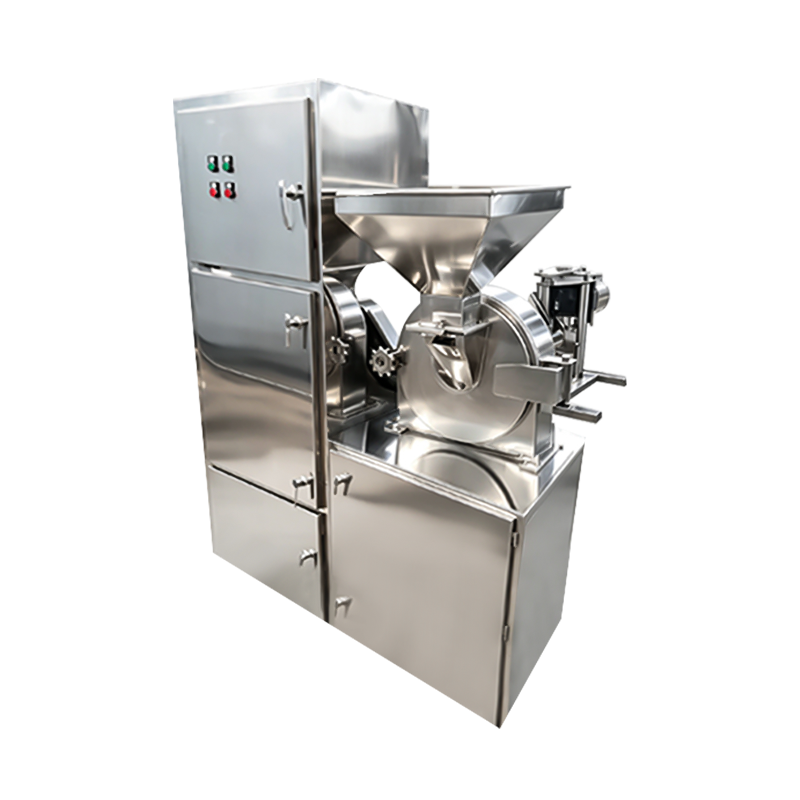
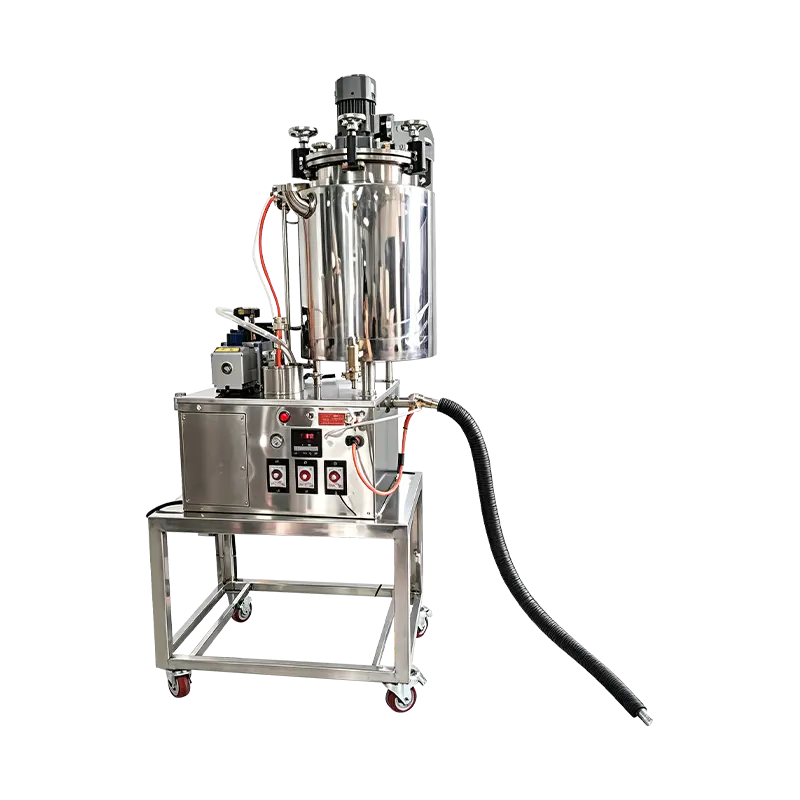
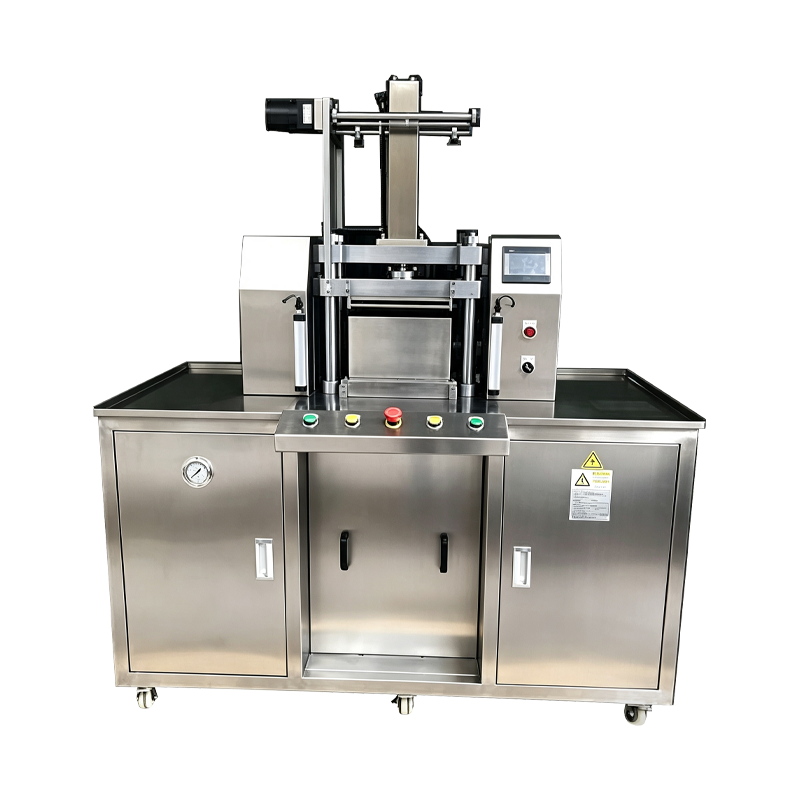
Máquina rotativa de prensagem de pó cosmético
Uma plataforma rotativa contínua que transporta múltiplas posições de prensagem que se movem pelas zonas de enchimento, prensagem e ejeção sem parar a mesa. A máquina foi construída para produção sustentada de pó cosmético prensado, incluindo sombra, blush, base e iluminador, com monitoramento de pressão por posição e controle de processo baseado em receita.
Movimento Contínuo
A mesa rotativa indexa enquanto ocorre a prensagem, de modo que o enchimento, a compactação e a descarga ocorrem em sequências sobrepostas, em vez de etapas discretas.
Controle de nível de posição
Cada posição de pressão carrega seu próprio sensor de pressão, valor de permanência e curso de ejeção, todos endereçados separadamente através do sistema de controle da máquina.
Produção Baseada em Campanha
As receitas podem ser atribuídas a grupos de posições para que um ciclo rotativo produza vários SKUs em paralelo durante uma campanha de produção.
Layout da Máquina
Zonas funcionais dispostas em torno da plataforma rotativa.
Dosagem de pó
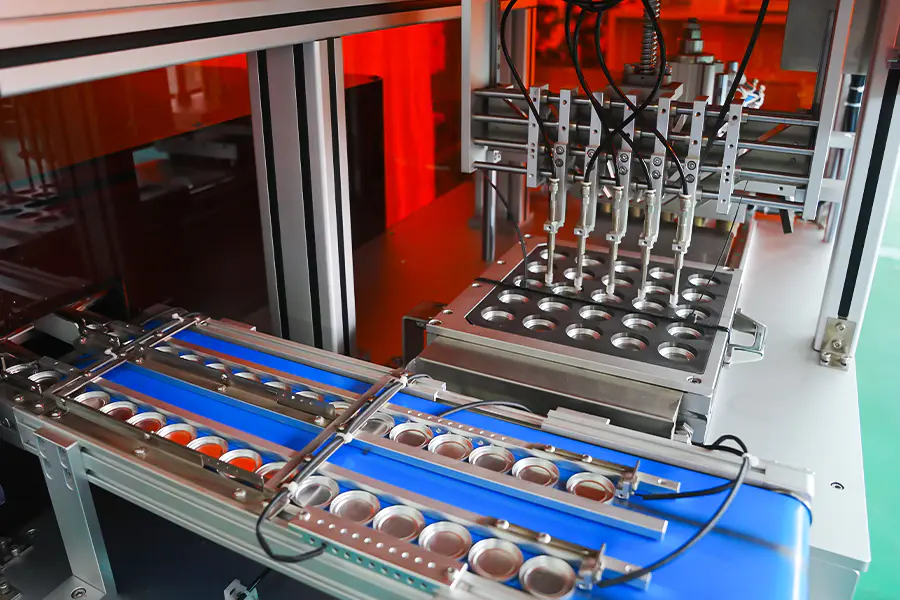
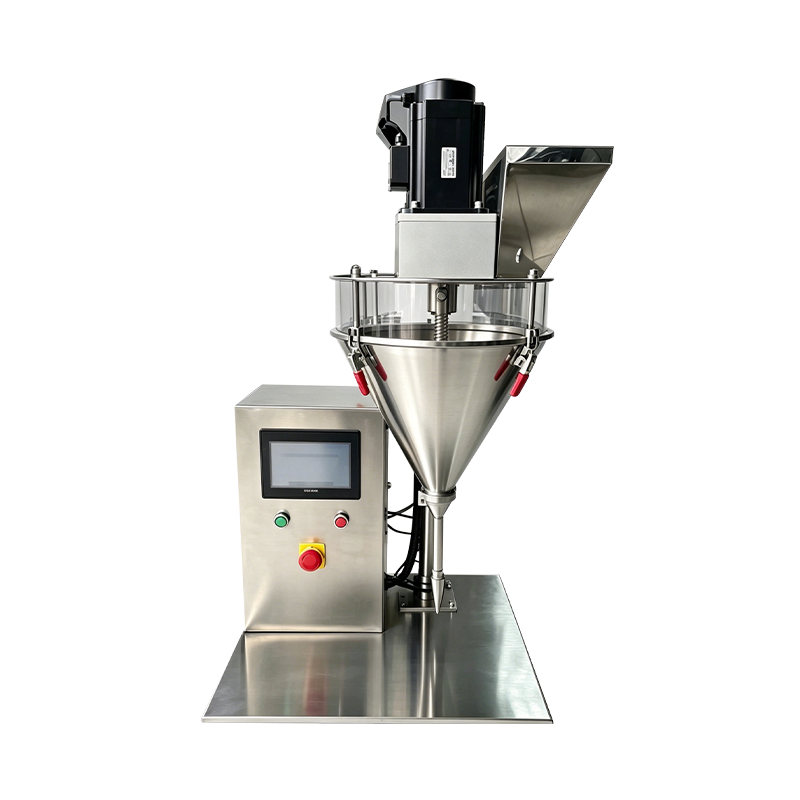
As cabeças do sem-fim servo acionadas alinham-se com cada posição à medida que a mesa gira. O enchimento é acionado por sensores de posição e o peso da dose é verificado através de uma balança de verificação em linha antes que a mesa avance para a zona de prensagem.
- Precisão de enchimento dentro de mais ou menos 0,04 g
- Funil separado por formulação
- Feedback automático do nível da tremonha
Prensagem Rotativa
Os punções superiores e inferiores seguem perfis de came ou servo acionados, dependendo da configuração. A pressão é aplicada progressivamente à medida que a posição percorre o arco de prensagem, o que reduz respingos de pó e melhora a integridade do bolo.
- Faixa de pressão de 3 a 15 toneladas por posição
- Opções de atuação servo ou came
- Configuração de permanência independente por posição
Ejeção e Descarga
Os recipientes prensados são levantados da matriz por um ejetor sincronizado e transferidos para um transportador de descarga ou unidade pick and place. As unidades rejeitadas são desviadas na mesma estação sem interromper a rotação da mesa.
- Ejeção pneumática ou servo
- Porta de rejeição vinculada à posição
- Compatível com retirada robótica
Visão geral das especificações
Valores mostrados para configurações padrão. A contagem de posições e a faixa de pressão são definidas por projeto.
Ajuste de produção
Onde a prensagem rotativa é aplicada na fabricação de cosméticos.
Sombras de alto volume
A rotação contínua é adequada para longas tiragens de uma única cor, mantendo a produção estável durante os turnos, sem as perdas de início e parada encontradas em impressoras de estação única.
Campanhas de SKU paralelas
Os grupos de posições podem receber diferentes formulações ou formatos de recipientes, de modo que uma única plataforma rotativa produz vários SKUs na mesma janela de produção.
Panelas Compactas e de Fundação
Aplicado em pó compacto e base em pó onde são necessárias densidade consistente e bordas limpas em grandes volumes.
Produção de componentes de paleta
Painéis individuais para paletas multicoloridas são pressionados em grupos de posição e depois transferidos para a montagem posterior para carregamento da paleta.
Linhas de fabricação por contrato
Adequado para ambientes de produção que atendem a diversas marcas, onde o recall de receitas por posição e relatórios em nível de lote reduzem o esforço de troca.
Pigmento Mineral e Prensado
Usado para pós minerais e pigmentos prensados onde são necessárias faixas de baixa pressão e valores de permanência mais longos para evitar rachaduras.
Referência Operacional
Situações encontradas durante a prensagem rotativa e as ações correspondentes.
Variação de peso entre posições
Execute a rotina de calibração por posição para a cabeça do sem-fim afetada. Confirme se a densidade aparente do pó não mudou entre os lotes. Inspecione o parafuso sem-fim e o cilindro doseador quanto a desgaste ou acumulação de pó. Verifique a balança de verificação de posição com uma balança de referência.
A indexação da tabela para no meio do ciclo
Verifique o histórico de alarmes do drive do indexador na HMI. Inspecione o pino de travamento mecânico e o sensor de posição quanto a detritos. Verifique se o servoconversor não está em condição de sobrecarga. Confirme se o intervalo de lubrificação do rolamento da mesa foi observado.
As bordas do bolo racham após pressionar
Estenda o valor de permanência para o grupo de posições afetado. Reduza a velocidade de aproximação da prensa. Verifique se a folga do punção e da matriz está dentro das especificações. Verifique o teor de umidade do pó, que deve permanecer entre 1 e 3%.
Contaminação de pó entre posições
Inspecione as proteções de posição e a superfície da mesa para ver se há presença de pó. Verifique se os pontos de extração a vácuo estão desobstruídos. Limpe a mesa de matrizes entre as campanhas e verifique se as tampas das tremonhas permanecem fechadas durante a produção.
A ejeção deixa resíduos na matriz
Verifique o curso de ejeção em relação à profundidade do recipiente. Faça o polimento da parede da matriz e inspecione se há marcas. Aplique o lubrificante de matriz especificado no intervalo recomendado. Confirme se o punção inferior retorna totalmente antes do próximo ciclo de enchimento.
Integração de Linha
Pontos que afetam a forma como a prensa rotativa se conecta ao equipamento adjacente.
Fornecimento de pó a montante
A prensa rotativa extrai de um funil alimentado por equipamento de mistura ou transporte. Os sensores de nível mantêm um fornecimento consistente e evitam a falta de energia em altas velocidades de rotação.
Retirada a jusante
As panelas prensadas são descarregadas em um transportador ou em uma unidade de coleta e colocação. Os sinais de posição identificada suportam classificação downstream, carregamento de bandeja ou montagem de paleta.
Dados e rastreabilidade
Os dados de produção em nível de posição são registrados por lote. Os registros podem ser enviados para sistemas MES ou ERP para dar suporte à documentação de qualidade e à análise de rendimento.
Planejamento de Manutenção
Os intervalos recomendados incluem análise do óleo hidráulico a cada 2.000 horas, inspeção de punções e matrizes a cada 500 horas e manutenção de rolamentos rotativos a cada 1.500 horas.