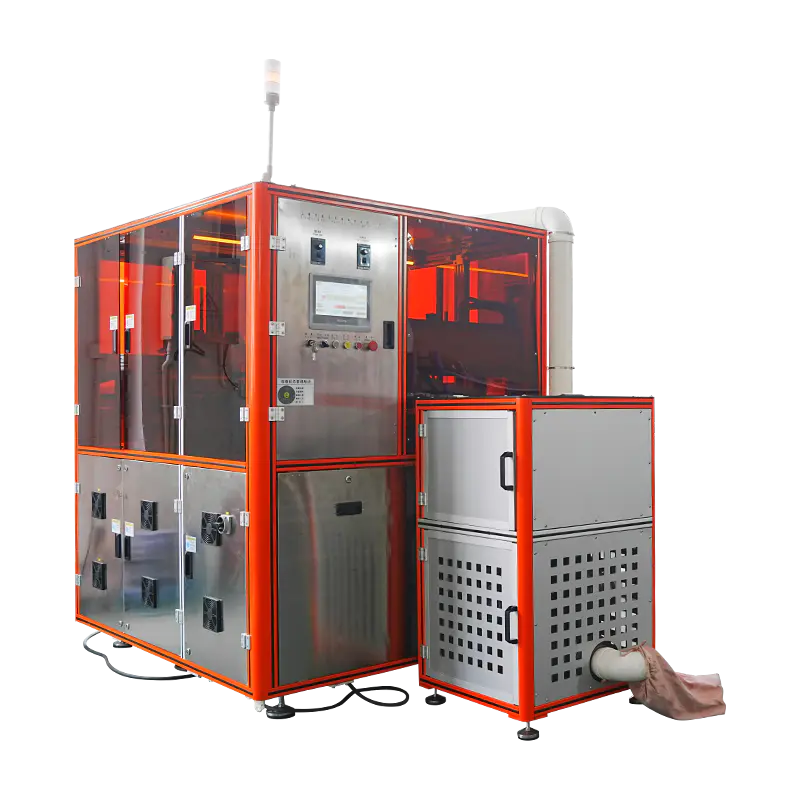
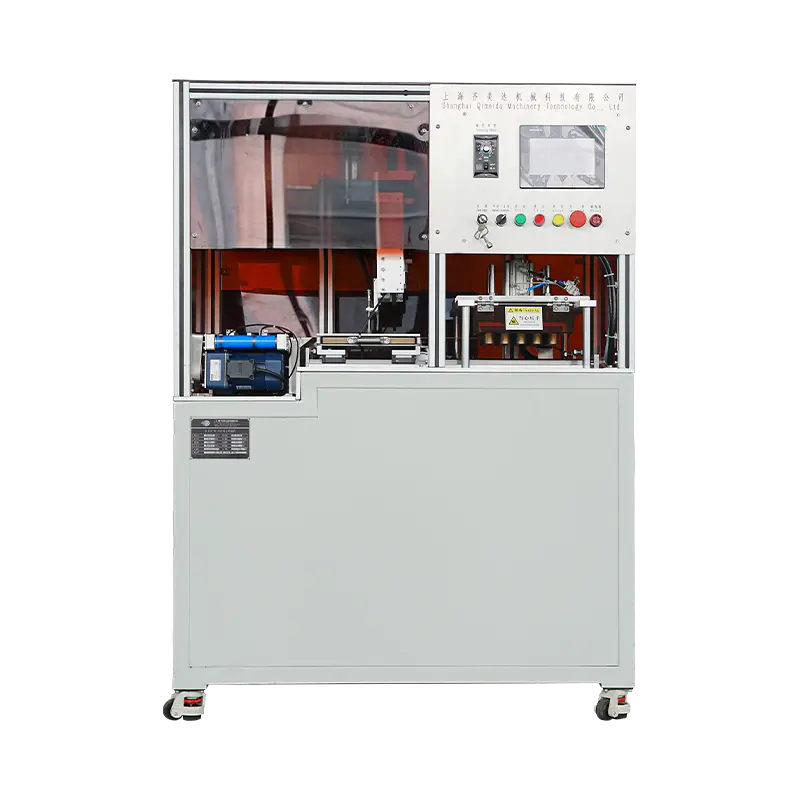
Prensa de pó cosmético multiestação
Uma plataforma de indexação rotativa que transporta diversas estações de prensagem que operam em paralelo, permitindo a compactação simultânea de diferentes formulações de pó, geometrias de recipientes ou variantes de cores em um único ciclo de produção. A contagem de estações é configurável e cada estação mantém pressão independente e controle de permanência por meio de uma arquitetura PLC centralizada.
Arquitetura de Produção
-
Tabela de Indexação Rotativa
O indexador servoacionado posiciona cada estação com repetibilidade dentro de 0,02 mm, suportando operação de ciclo contínuo.
-
Controle de Estação Independente
Cada estação possui seu próprio cilindro de prensagem, sensor de pressão e temporizador, permitindo a variação da receita entre as estações.
-
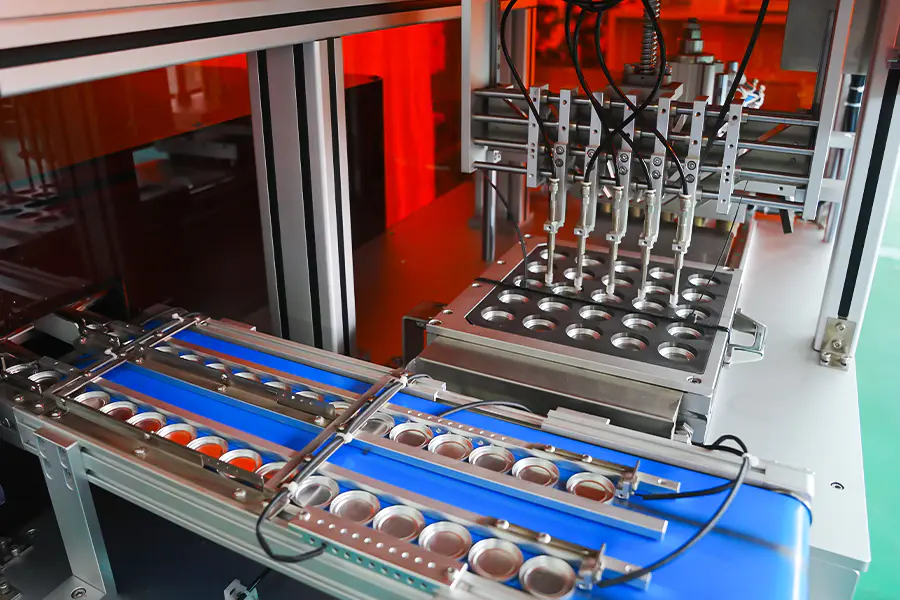
Dosagem de pó em linha
Enchedores de servo-trado sincronizados com o índice da tabela, precisão de enchimento mantida entre mais ou menos 0,04 g por estação.
-
Registro de dados centralizado
Contagens de pressão, peso e rejeição em nível de estação armazenadas por lote, exportáveis por meio de OPC UA ou CSV.
Capacidades principais
Projetado para fabricantes de cosméticos que executam produção de vários SKUs em equipamentos compartilhados.
Operação de Estação Paralela
Várias estações são pressionadas ao mesmo tempo, portanto a saída é escalonada com a contagem de estações em vez do tempo de ciclo. Uma configuração de 8 estações atinge 3.600 a 4.800 unidades por hora, dependendo do tamanho do recipiente.
Produção Mista de SKU
Diferentes estações podem executar diferentes formulações ou formatos de recipientes simultaneamente, permitindo a produção de pequenos lotes de vários SKUs sem troca de linha.
Controle Independente de Receitas
A pressão, o tempo de permanência e o curso de ejeção são definidos por estação através da IHM, para que uma estação possa pressionar um blush suave enquanto outra pressiona um marcador forte.
Padronização de Ferramentas
Os conjuntos de punções e matrizes utilizam uma interface de montagem comum entre estações, permitindo a troca de moldes entre estações sem recalibração.
Tratamento de rejeição inline
Desvios de peso e pressão desencadeiam rejeição em nível de estação, desviando panelas defeituosas sem parar a mesa.
Rastreabilidade por unidade
Cada bandeja prensada está vinculada à sua estação, lote e parâmetros de prensagem, apoiando a documentação de qualidade posterior.
Parâmetros Técnicos
Valores de configuração padrão. A contagem de estações e a faixa de pressão são ajustadas de acordo com as especificações do projeto.
Cenários de aplicação
Implantado em ambientes de fabricação de cosméticos onde a flexibilidade de vários SKU e a produção em volume são necessárias.
Paletas multicoloridas
Cada estação pressiona uma tonalidade diferente para uma única paleta e, em seguida, a tabela indexa para o próximo conjunto de tonalidades, reduzindo a necessidade de linhas separadas.
Fabricação por contrato
Oferece suporte à produção simultânea de vários SKUs de clientes em um turno, com recall de receitas por estação e documentação de lote.
Base e Pó Compacto
Base em pó prensada e recipientes de pó compactos em alto volume com controle de pressão por estação para diferentes durezas de tonalidade.
Fabricação de pigmentos prensados
Compactação de pigmentos prensados e pós minerais em diversas geometrias de recipientes, incluindo formatos abaulados e chanfrados.
SKU único de alto volume
Todas as estações executam a mesma receita para produtividade máxima em um único produto, atingindo até 7.200 unidades por hora.
Produção piloto e em expansão
Contagens de estações mais baixas usadas para testes de formulação e depois ampliadas para contagens de estações mais altas sem alterar os parâmetros do processo.
Perguntas Operacionais
Situações comuns de produção e manutenção encontradas por operadores de linha e engenheiros de processo.
Variação de peso entre estações
Recalibre o servo sem-fim na estação afetada usando a rotina de calibração da IHM. Verifique a consistência da densidade aparente do pó na tremonha e confirme se o parafuso sem-fim não está desgastado. Verifique a leitura do sensor de pressão da estação com o medidor mestre.
Desvio da posição de indexação da tabela
Verifique se há folga no acoplamento do codificador do servo indexador. Verifique se o mecanismo de travamento da mesa está totalmente encaixado em cada estação. Execute o ciclo de retorno do indexador e inspecione o batente mecânico quanto a desgaste. Confirme a lubrificação do rolamento rotativo de acordo com o cronograma.
Compactação irregular entre estações
Compare curvas de pressão por estação através da tela de tendências da IHM. Inspecione a queda de pressão hidráulica em estações específicas. Verifique se a folga do punção e da matriz está dentro das especificações. Verifique se o temporizador de espera está configurado corretamente para cada receita.
A taxa de rejeição aumenta em uma estação
Isole a estação executando um lote de teste com essa estação ignorada. Inspecione a haste de ejeção quanto a acúmulo de pó ou marcas. Verifique o ponto zero do sensor de pesagem e verifique se há interferência de vibração de estações adjacentes.
O tempo de mudança excede a meta
Padronize o armazenamento de ferramentas por número de estação e receita. Pré-estágio de conjuntos de punções e matrizes antes do início da troca. Utilize braçadeiras de liberação rápida e verifique se todas as estações utilizam a mesma interface de montagem. Registre as etapas de mudança na receita para referência do operador.
Notas de integração
Considerações para integração de linha, controle de processo e operação de longo prazo.
Alimentação a montante
A prensa faz interface com sistemas de mistura e transporte de pó a montante através de um funil tampão. Os sensores de nível mantêm uma alimentação consistente para cada eixo helicoidal da estação.
Manuseio a jusante
As panelas prensadas são transferidas para uma esteira transportadora ou braço robótico. A prensa emite um sinal identificado pela estação para classificação e embalagem posterior.
MES e registros em lote
Os dados de produção em nível de estação podem ser enviados para sistemas MES ou ERP por meio do OPC UA, suportando rastreabilidade de lotes e relatórios de rendimento.
Manutenção Preventiva
O cronograma recomendado abrange análise de óleo hidráulico a cada 2.000 horas, inspeção de punção e matriz a cada 500 horas e calibração do indexador a cada 1.000 horas.