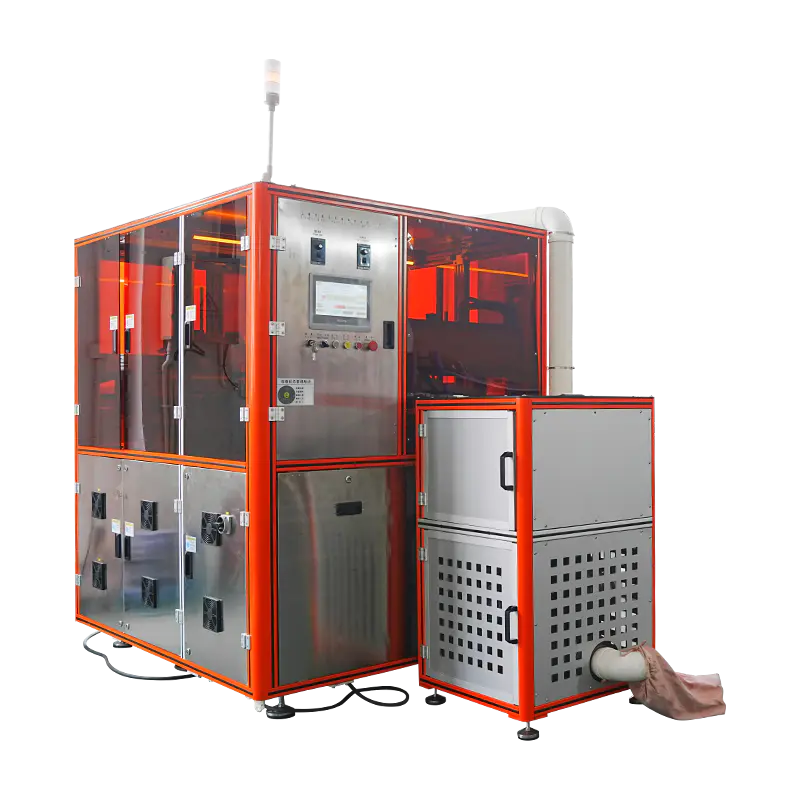
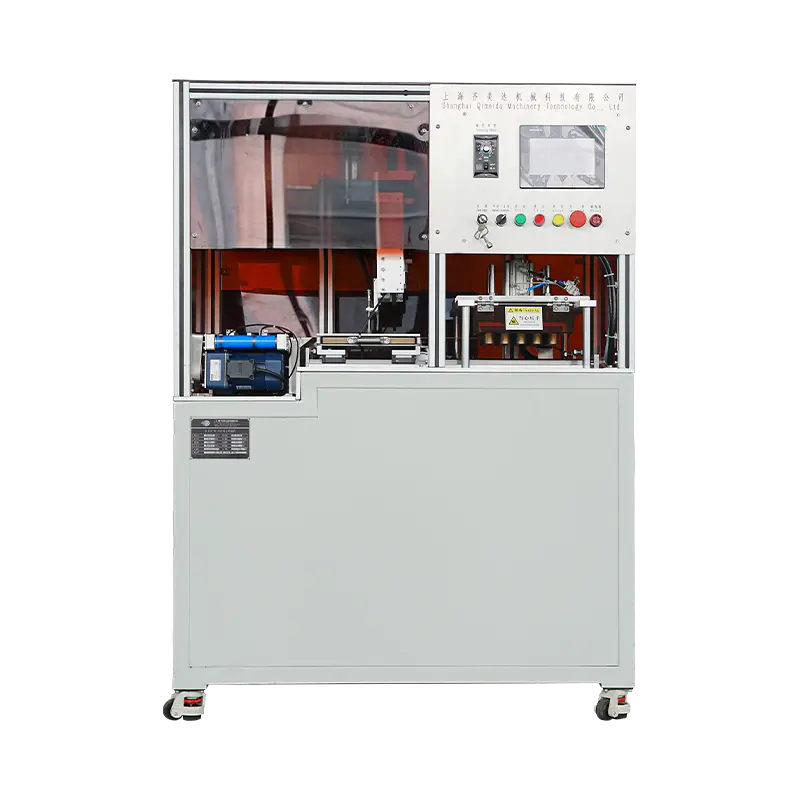
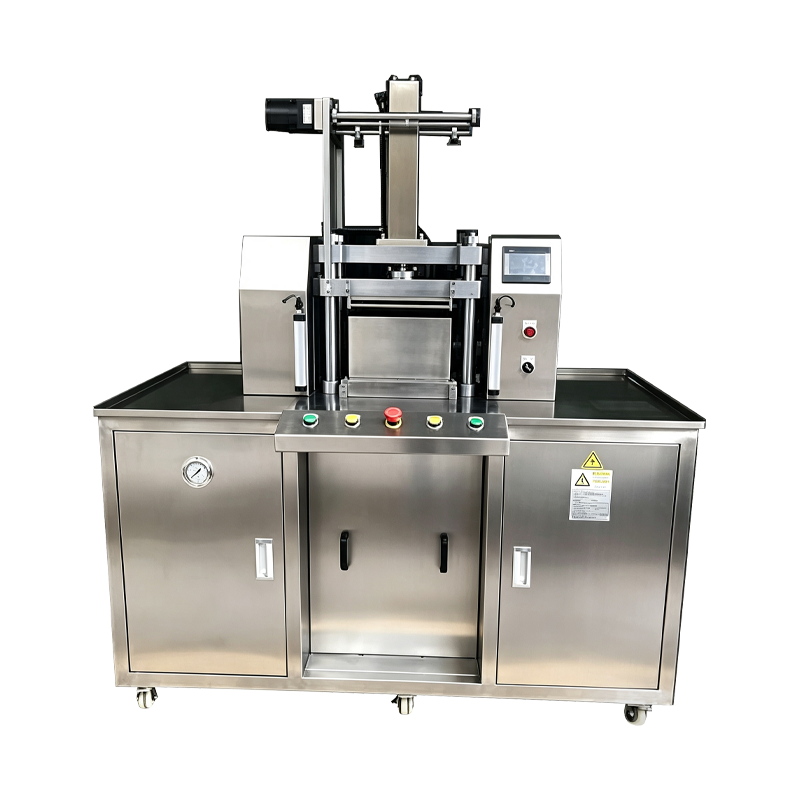
Máquina hidráulica de prensagem de pó cosmético
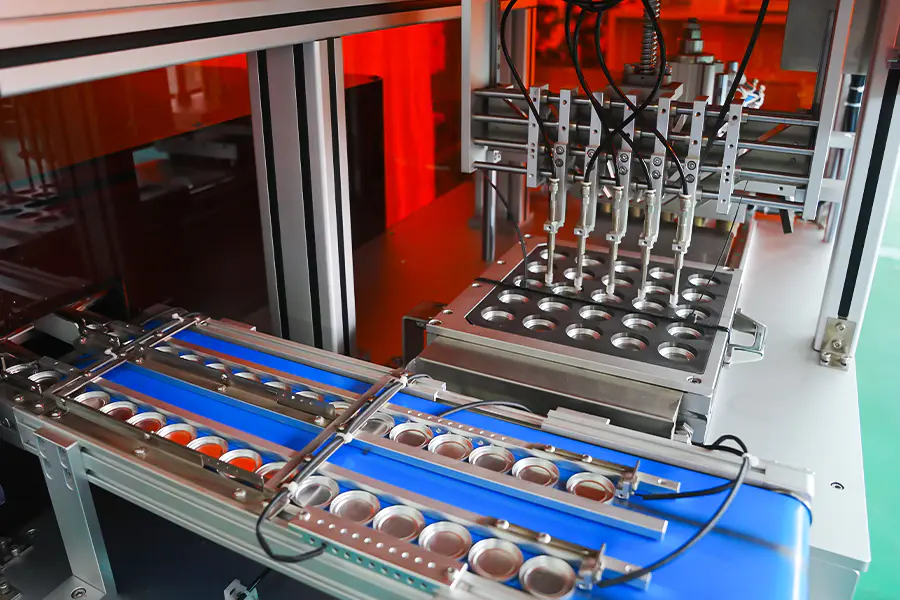
Uma plataforma de prensagem hidráulica construída para compactar pó cosmético solto em bolos e formas sólidas. O circuito hidráulico proporciona alta força com curva de pressão controlada, permitindo compactação densa de formulações que resistem à prensagem mecânica. A máquina é aplicada na produção de sombra, blush, base, iluminador e pigmento prensado, onde a dureza do bolo e o acabamento superficial são parâmetros controlados.
Entrega de Força Hidráulica
Um circuito hidráulico de circuito fechado mantém a pressão durante o curso de compactação, para que as formulações densas atinjam a dureza desejada do bolo sem ciclos de prensagem repetidos.
Curva de pressão programável
Os estágios de aproximação, compactação, retenção e liberação são configurados separadamente na IHM, permitindo que o perfil de prensagem corresponda ao comportamento do fluxo de cada formulação.
Estabilidade Térmica
O óleo hidráulico é mantido dentro de uma faixa de temperatura controlada através de um circuito de resfriamento e aquecimento de óleo, mantendo a viscosidade e a resposta de força consistentes durante longos turnos de produção.
Forçar registro de dados
A força, a posição e o tempo de espera são registrados para cada ciclo e armazenados no registro do lote, apoiando a rastreabilidade do processo e a revisão de desvios.
Arquitetura do Sistema Hidráulico
Conjuntos principais que determinam o comportamento de prensagem e o controle do processo.
Unidade de energia
Bomba de deslocamento variável com controle de válvula proporcional. A pressão é regulada através de feedback de circuito fechado de uma célula de carga montada no aríete de pressão. O reservatório de óleo inclui filtragem, monitoramento de nível e controle de temperatura.
Pressionando Aríete
Cilindro cromado duro com movimento guiado para limitar a deflexão lateral sob carga. O comprimento do curso e a velocidade de aproximação são definidos através do sistema de controle, e o aríete pode ser posicionado em incrementos finos para formatos panorâmicos rasos.
Interface de ferramentas
O punção superior, o punção inferior e a matriz são montados em uma placa padronizada. Os conjuntos de ferramentas são intercambiáveis entre máquinas do mesmo tamanho de estrutura e os valores de folga são documentados para cada formato de produto.
Gabinete de controle
CLP, servoacionamento e relé de segurança alojados em um gabinete separado. A IHM fornece gerenciamento de receitas, edição de curvas de pressão, histórico de alarmes e contadores de produção. Os dados podem ser exportados através de OPC UA ou CSV.
Circuito de Segurança
Proteção PLd categoria 3 com portas intertravadas, parada de emergência de canal duplo e proteção por cortina de luz na abertura manual de carga e descarga. A pressão hidráulica é despejada em qualquer violação da guarda.
Dados Técnicos
Valores de quadro padrão. A faixa de força e as ferramentas são especificadas por aplicação.
Formulações Aplicadas
Tipos de pó e formatos de produtos manipulados por prensagem hidráulica.
Sombra de alta densidade
Misturas densas de pigmentos que requerem força sustentada para atingir a dureza desejada. As curvas de pressão de vários estágios reduzem o nivelamento e rachaduras nas bordas em recipientes profundos.
Fundação em pó
Os compactos com maior teor de aglutinante beneficiam-se de um tempo de retenção controlado, o que ajuda o aglutinante a fluir através da matriz do pó antes da liberação.
Pigmento Prensado
Pigmentos pesados e misturas minerais prensados em baixa velocidade de aproximação para limitar o deslocamento do pó durante o curso de compactação.
Bolos em Pó Assados
Bolos de grande formato prensados com força moderada e tempo de espera prolongado para atingir densidade uniforme antes da fase de cozimento.
Formatos de panela em relevo
Panes com relevo de superfície pressionados em velocidade de aproximação reduzida para preservar detalhes na face superior do punção.
Compactos Multicamadas
Os estágios sequenciais de enchimento e prensagem formam compactos de duas ou três camadas com densidade intercalar controlada.
Referência de desvio de processo
Situações comuns de prensagem hidráulica e as correspondentes ações corretivas.
A força cai abaixo do ponto de ajuste durante a retenção
Verifique a resposta da válvula proporcional e confirme o ponto zero da célula de carga. Inspecione a temperatura do óleo hidráulico, que deve permanecer na faixa de 35 a 50 graus Celsius. Verifique a pré-carga do acumulador e inspecione a configuração de alívio de pressão em relação ao registro da máquina.
A dureza do bolo varia entre os ciclos
Confirme se o valor do tempo de espera não mudou na receita ativa. Verifique a consistência do peso de enchimento através da balança de verificação em linha. Inspecione a face superior do punção quanto à acumulação de pó, o que altera a folga de compactação efetiva.
A temperatura do óleo sobe acima da faixa operacional
Verifique o fluxo do resfriador de óleo e confirme se o circuito de resfriamento não está bloqueado. Inspecione o nível do reservatório e complete com o tipo de óleo especificado. Reduza temporariamente a taxa de ciclo se a temperatura ambiente estiver acima da faixa projetada e verifique a leitura do sensor de temperatura em relação a um instrumento de referência.
A ejeção deixa a panela assentada na matriz
Verifique se o curso de ejeção corresponde à profundidade da matriz do conjunto de ferramentas atual. Inspecione a placa ejetora quanto a desgaste ou desalinhamento. Confirme se o punção inferior retorna totalmente antes do próximo estágio de enchimento e verifique a pressão hidráulica no circuito ejetor.
O movimento do carneiro não é suave
Inspecione os trilhos-guia quanto a contaminação e verifique a lubrificação. Verifique se há marcas na superfície da haste do cilindro. Confirme se a válvula proporcional não está emperrada e revise o histórico de alarmes para detectar quaisquer picos de pressão registrados durante o curso.
Alarme hidráulico durante o ciclo
Leia o código do alarme na HMI e verifique o sensor associado. Verifique o nível do óleo, a pressão diferencial do filtro e a temperatura. Confirme se o circuito de parada de emergência está fechado e reinicie o alarme no painel de controle antes de retomar a produção.
Notas de implantação
Fatores que afetam a instalação, operação e desempenho a longo prazo.
Requisitos de Fundação
A máquina requer um piso nivelado com isolamento de vibração classificado para a força máxima de pressão. Os pontos de ancoragem são especificados no desenho de instalação para limitar a deflexão sob carga.
Seleção de óleo hidráulico
A qualidade do óleo é selecionada com base na faixa de temperatura ambiente no local de instalação. A classe especificada está registrada no manual de manutenção e deve ser utilizada durante o reabastecimento e troca de óleo.
Armazenamento de ferramentas
Os conjuntos de punções e matrizes devem ser armazenados em racks dedicados com revestimento protetor. As condições de armazenamento e os procedimentos de manuseio são documentados para preservar o acabamento superficial entre as campanhas de produção.
Intervalos de manutenção
O cronograma recomendado abrange análise de óleo a cada 1.500 horas, substituição de filtro a cada 2.000 horas, inspeção de punção e matriz a cada 500 horas e calibração de célula de carga a cada 12 meses.